
南郑县一家做汽车零部件配套的机加工车间里,操作工正等着机械手换料。机械臂退回料仓、松开旧夹具、准备对接新抓手,动作都到位了,偏偏快换盘上的信号接点没接通,整条线只能先停下来。这样的停顿下来会出现好几次,班组长嘴上不说,心里着急。机床上下料看着只是"拿起来、放下去"的简单动作,真正决定节拍稳不稳的,往往是安装在机械臂末端那个并不起眼的电动快换盘。
不少企业在采购时把注意力放在机器人本体和夹爪上,对换盘装置只留一句"能用就行"。等产线跑起来才发现,换盘精度差一点,夹具就位就会有偏差;锁紧力不足,高速换向时夹具有松动风险;信号通道数量不够,气路和检测线还得另外布线。单个问题都不算大,凑在一起就变成了天天添麻烦。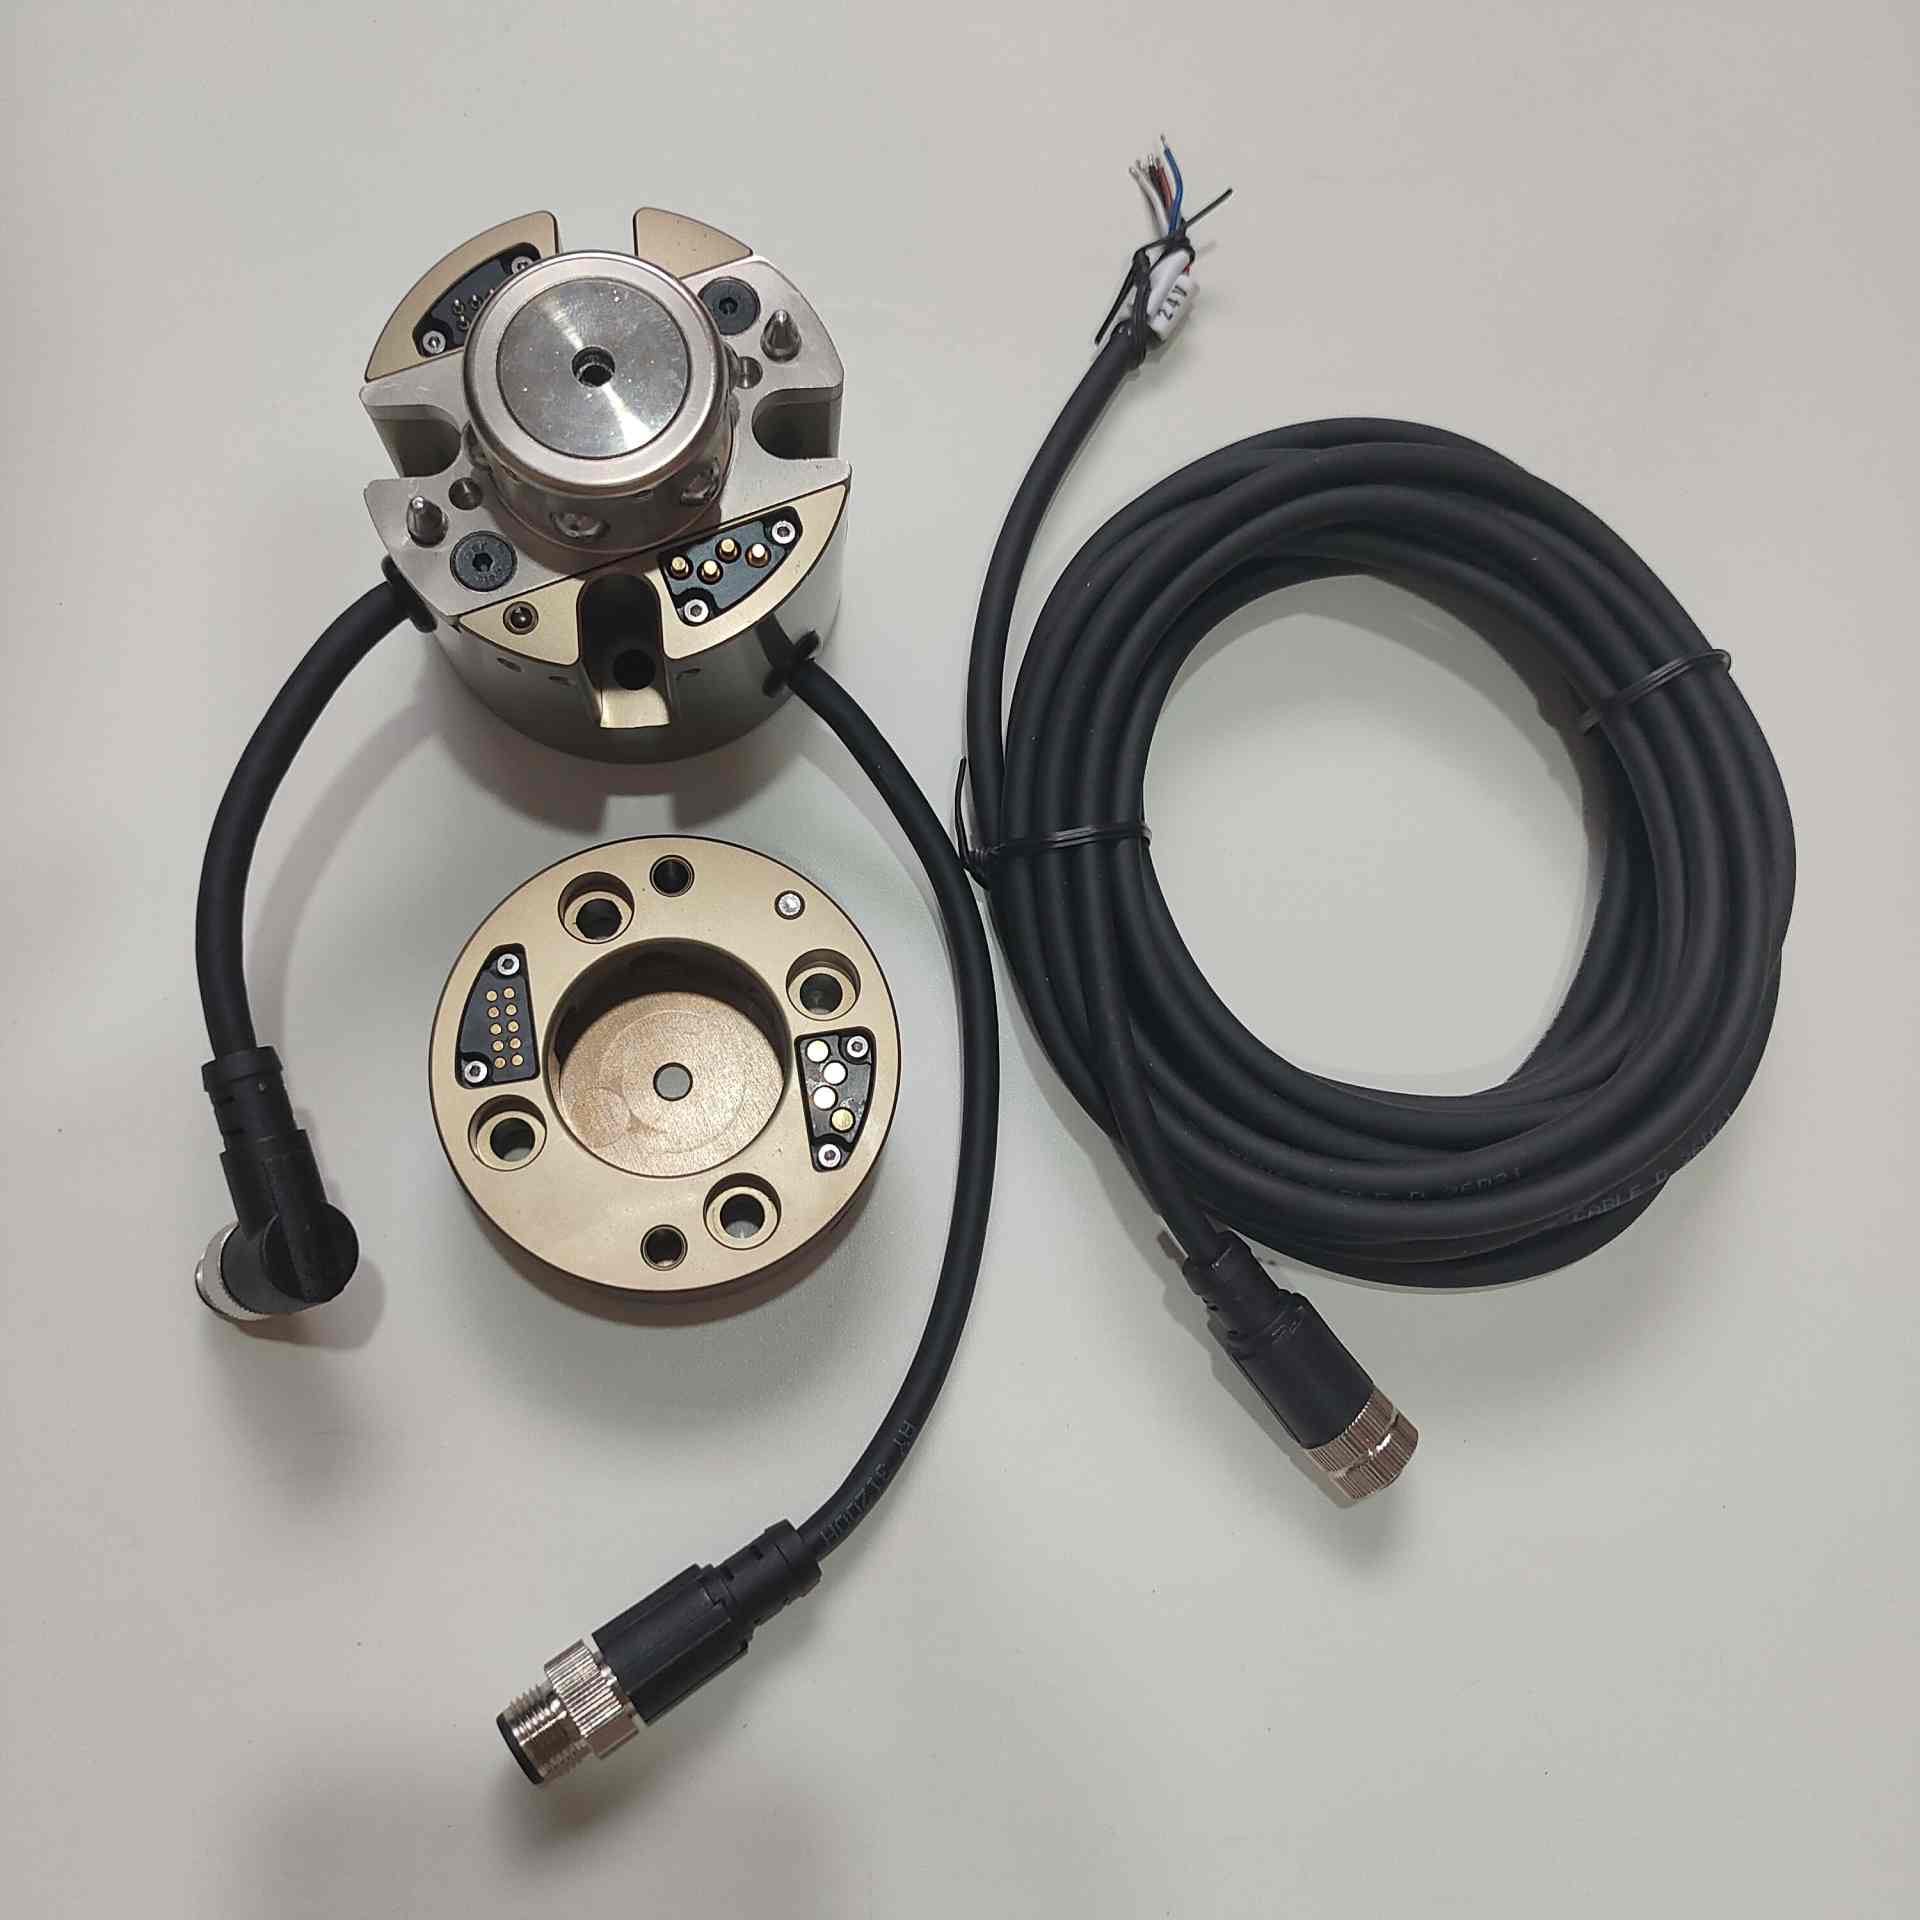
南郑县机床上下料电动快换盘常见的几类困扰
南郑县及周边的机加工企业,产品结构普遍呈现多品种、小批量的特点。同一个班组上午做一种零件,下午可能就要换另一套工装,一台机床换几次夹具是常态。如果快换盘只能手动松紧,或者每次换装之后都要重新对刀、重新示教,节拍和精度都会被拖累。对于把交期看得很重的加工企业来说,这种隐性损耗比设备本身的采购价更值得关注。
另一层困扰来自维护。机加工现场切削液飞溅、铁屑多,快换盘长期处在这样的环境里,密封件老化、接点氧化都在所难免。电动方案的一个好处是锁紧状态可以反馈到系统里,动作过程可以编程控制,操作人员不必靠手感去判断有没有锁到位。这类细节在样品试制阶段体现不明显,量产爬坡时才会显出差别。
南郑县机床上下料电动快换盘品牌与价格怎么看
谈到南郑县机床上下料电动快换盘价格,不同厂家报出来的数字差别可能不小,原因主要在于几个硬指标:额定负载、重复定位精度、信号与气路通道数量、是否带位置反馈、控制协议能否与现有机器人控制器匹配。同样口径的盘,负载等级差一档、通道数差几路,价格就会拉开距离。只看报价单上那个数字,很容易在后期为改线、加装、返修付出更多成本。
判断南郑县机床上下料电动快换盘品牌是否靠得住,可以从几个方面了解:
- 产品线是否完整,能不能同时提供夹爪、快换装置、浮动补偿模块,避免多家产品拼在一起互不兼容。
- 是否愿意先做选型计算,根据机械臂负载曲线、工件重量、换装频次给出参数建议,而不是直接推销现成型号。
- 能否提供实机试装或样件测试,让企业在自己车间里验证换盘节拍和重复定位表现。
- 售后响应是否有明确路径,出现接点接触不良、锁紧异常时能不能远程指导排查。
从机床上料到自动化装配,实际表现怎么说
我们接触过的一家南郑县周边客户,做的是液压件的批量加工,原来靠人工上下料,两班倒仍然赶不上订单。去年他们把两台加工中心改成机械手上料,前期试过一套通用快换盘,换装之后夹具偶尔有微米级偏移,精镗工序的尺寸就不稳定。我们上门看现场,发现是盘体的定位面在反复撞击后产生了磨损,加上锁紧力不够均匀。后来换成带位置反馈的电动快换盘,配合精度浮动补偿模块,换装后不需要每次重新对刀,尺寸波动的问题基本消掉了。这个项目从选型到交付用了不到三周,客户后续又追加了两套。