
很多福州本地的3C电子制造企业在推进自动化产线升级时,往往把注意力集中在机器人本体和视觉系统上,却忽略了一个直接影响换线效率的环节——末端快换装置。我们接触过不少客户,产线设计时看着很顺畅,实际运行起来却因为换盘对位不准、信号丢失、夹爪更换耗时而频繁停机。问题的根源,常常就出在3C 装配机器人电动快换盘的选型和调试细节上。今天这篇文章,结合我们在福州及周边地区服务3C装配产线的实际经验,聊聊那些能真正落地的技巧。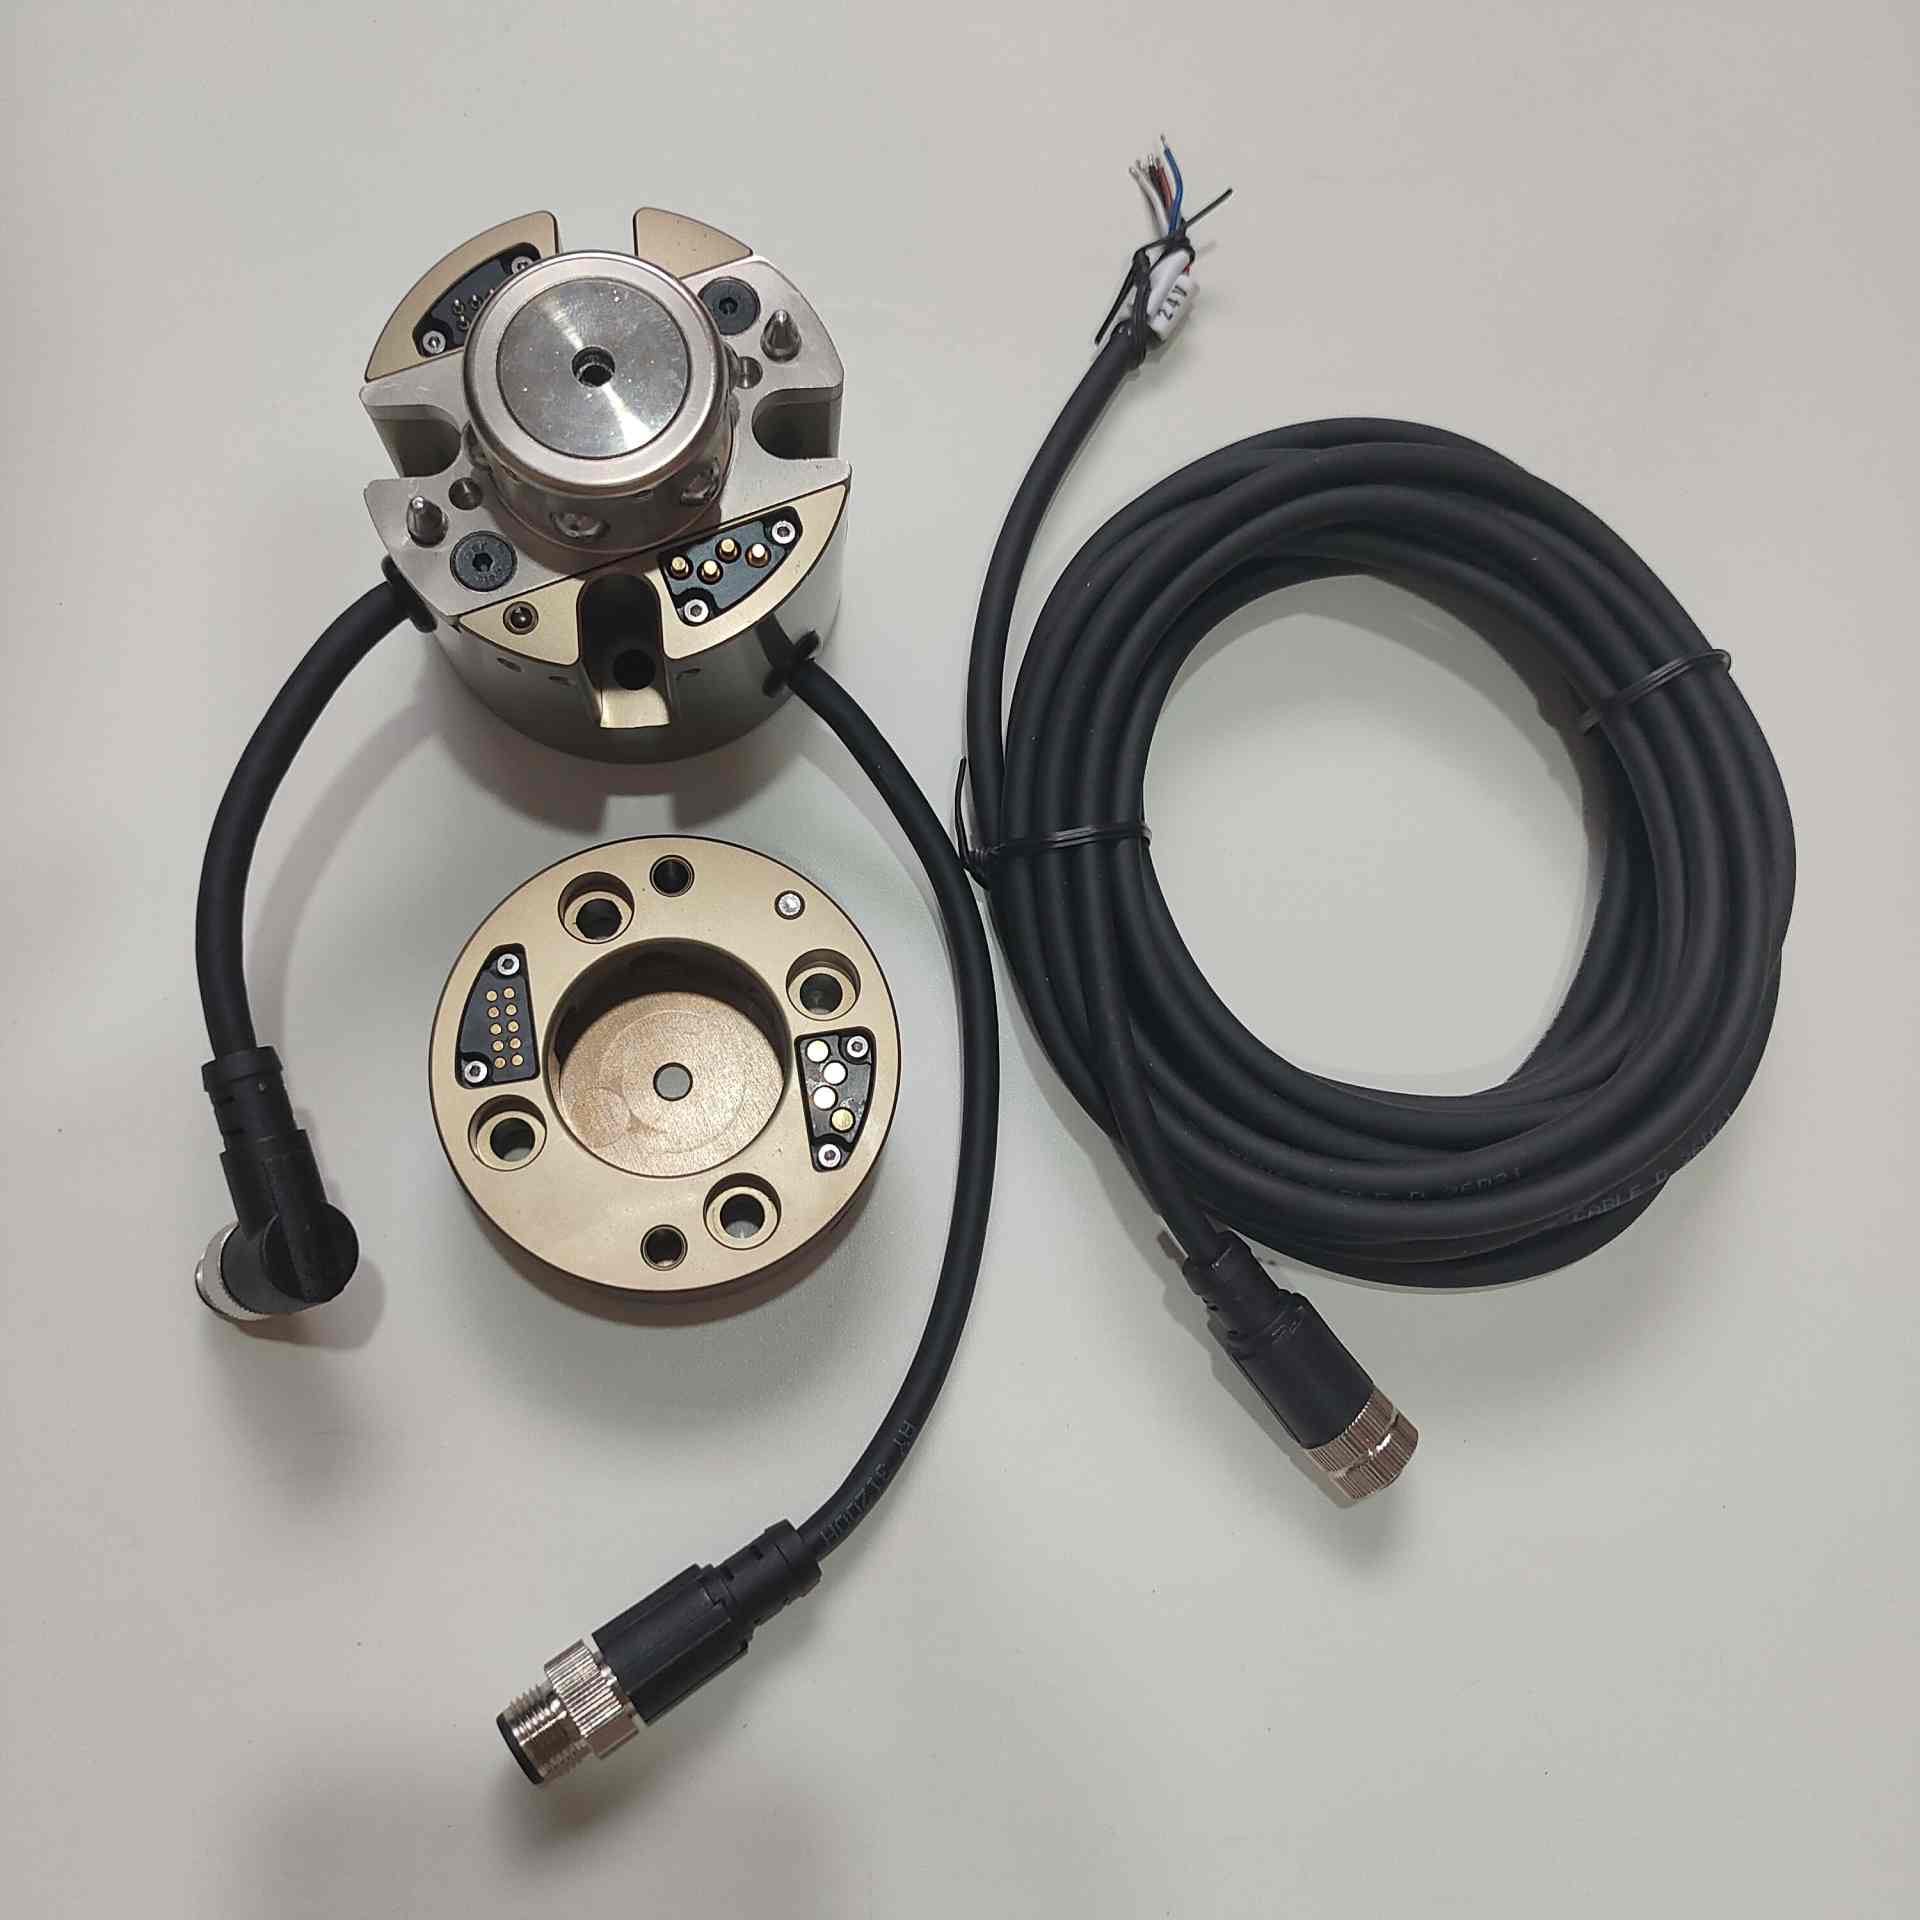
福州3C装配产线中电动快换盘容易被忽视的痛点
3C电子产品的装配特点是小批量、多品种、换线频繁。一台机器人往往要在之内切换多种工件,从手机中框到笔记本外壳,从连接器到微型马达,对应的末端执行器完全不同。如果采用传统的气动快换盘,换盘时需要人工插拔气管、确认气压,换一次盘要花上几分钟,下来累计的停机时间相当可观。
电动快换盘痛点与选型建议
更麻烦的是,气动快换盘在断开瞬间容易产生压力波动,对于吸嘴、精密夹爪这类对力控敏感的末端工具,可能造成工件位移甚至损伤。我们在福州一家做TWS耳机充电仓装配的客户现场看到过,因为换盘时气压不稳,吸起的微型塑件掉落,一条线一个班次就报废了几十个件。这类损耗看着不大,长期累积就是实打实的成本。电动快换盘的出现,正是为了解决这类换线效率与稳定性兼顾的问题。
结语与建议
3C装配机器人电动快换盘不是孤立的一个配件,它连接着机器人本体和末端工具,也连接着产线的效率与稳定性。福州及周边的3C制造企业在做自动化规划时,建议把快换装置提前纳入方案,和夹爪、浮动补偿模块一起做整体选型,避免后期反复改造。我们坚持从技术应用出发,提供选型规划、方案优化到运维支持的全周期服务,愿成为大家长期可靠的合作伙伴。如有具体工况需要评估,可致电 400-1828-518 交流。